Garantir la qualité sans contrôler chaque unité reste un défi opérationnel et économique. Dans ce texte, la mise en place d’un plan d’échantillonnage basé sur la ISO 2859-1 est présentée de façon pratique, avec un fil conducteur : Atelier MicroVis, une PME qui fabrique des vis industrielles et doit sécuriser son contrôle qualité industriel avant expédition. 🔍
Mettre en place un plan d’échantillonnage ISO 2859-1 pour un contrôle qualité industriel
Problème : comment décider combien d’unités prélever pour une inspection par lot sans enliser la production ? Atelier MicroVis faisait face à des retours clients coûteux et à des contrôles trop lourds. ⚙️
Solution : appliquer la méthode de contrôle de la ISO 2859-1 en suivant les tables pour déterminer la taille de l’échantillon, le niveau d’échantillonnage et les seuils d’acceptation qualité. Cette approche équilibre coût et fiabilité en s’appuyant sur l’échantillonnage statistique. ✅
Exemple : pour un lot de 5 000 vis, le choix d’un niveau II et d’un NQA à 1 % conduit à un échantillon de ~200 pièces et à des critères d’acceptation stricts. Cette règle a permis à MicroVis de réduire les contrôles 100 % tout en maintenant la qualité attendue. Insight clé : un plan clair réduit les conflits fournisseur/client et les coûts de contrôle.
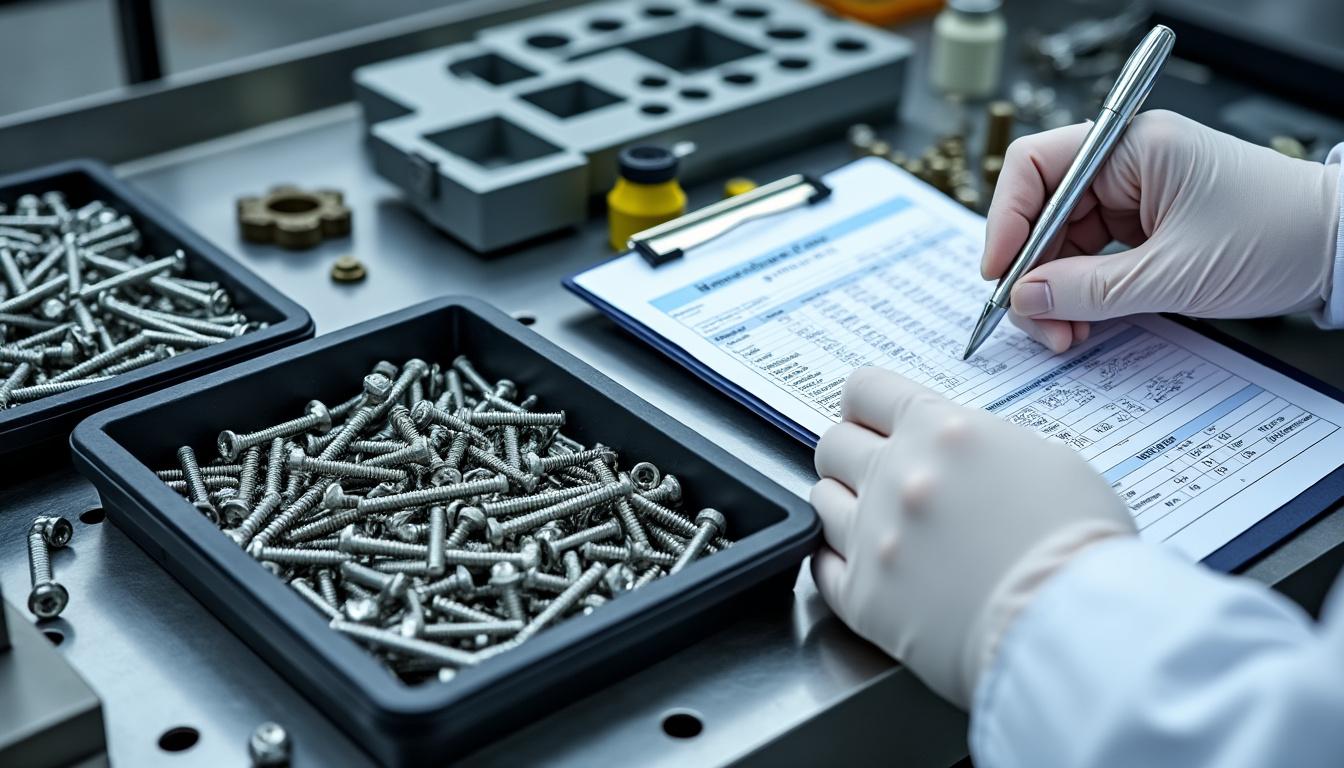
Choisir le niveau d’échantillonnage et le NQA (AQL) : méthode et impact
Problème : le choix du NQA détermine le compromis entre risque du consommateur et coût pour le producteur. Un NQA trop laxiste expose au mécontentement client, trop strict il alourdit les rejets. ⚠️
Solution : définir le NQA en fonction de la criticité du défaut (sécurité, fonction, esthétique) et du contexte contractuel. Le niveau d’échantillonnage (I, II, III) module la taille de l’échantillon selon la rigueur souhaitée. Pour des pièces critiques, choisir un NQA faible et un niveau III ; pour des articles non critiques, un NQA plus élevé avec niveau I peut suffire.
Exemple : MicroVis a classé les défauts en critiques (rupture), majeurs (pas d’assemblage) et mineurs (esthétique). En ciblant un NQA de 0,65 % pour les défauts majeurs et le niveau II, les retours ont chuté de 30 % en trois mois. Phrase-clé : documenter la définition des défauts est la première ligne de défense contre l’erreur d’interprétation.
Application pratique : inspection par lot et scénarios industriels
Problème : appliquer la théorie aux flux quotidiens sans bloquer la production. Les équipes qualité hésitent souvent entre inspection 100 % et échantillonnage par absence de procédure claire. 🤔
Solution : formaliser un plan d’échantillonnage intégré au processus, avec rôles, fréquence et actions de rework ou d’arrêt de ligne selon le résultat de l’inspection. L’automatisation des prélèvements et l’enregistrement des résultats facilitent le suivi statistique.
Exemple : MicroVis a mis en place un protocole simple : prélèvement journalier pour lots < 1 000, prélèvement par lot pour lots ≥ 1 000, et procédure d’arrêt si le seuil d’acceptation qualité est dépassé deux fois de suite. Résultat : meilleure traçabilité et diminution des rejets en fin de chaîne. Insight final : un plan opérationnel et accepté par les équipes garantit une application durable.
Échantillonnage simple, double et multiple : choisir la bonne méthode de contrôle
Problème : quelle stratégie adopter pour des lots coûteux ou irréguliers ? Le simple peut suffire, mais il n’offre pas toujours la flexibilité nécessaire.
Solution : s’appuyer sur la logique de la norme : le plan simple pour la majorité des lots, le plan double lorsque l’incertitude du premier prélèvement est élevée, et le plan multiple pour des lots très critiques ou onéreux. Ces variantes permettent d’ajuster le niveau de confiance sans multiplier les inspections inutiles.
Exemple : pour une commande spéciale de 50 000 vis haute précision, MicroVis a choisi l’échantillonnage multiple pour limiter le risque de rejet massif tout en maîtrisant les coûts. Phrase-clé : adapter la méthode au coût du risque, pas seulement au volume.
Limites, risques et bonnes pratiques pour l’acceptation qualité en 2026
Problème : le risque statistique subsiste — accepter un lot défectueux ou rejeter un lot conforme reste possible. La montée de l’automatisation en 2026 pose aussi la question d’intégration des méthodes traditionnelles avec des outils d’analyse avancés. 🔄
Solution : combiner la ISO 2859-1 avec des indicateurs de performance (taux de défauts historiques, courbes OC) et prévoir des revues périodiques du plan d’échantillonnage. Former les opérateurs à la définition des défauts et consigner les décisions garantissent la cohérence des inspections.
Exemple : MicroVis a intégré des alertes statistiques dans son ERP pour déclencher des audits complémentaires lorsque la tendance de défaut dépasse le seuil. La transparence des critères d’acceptation qualité a renforcé la relation client-fournisseur. Insight : la norme reste pertinente en 2026 si elle est adaptée et suivie par des indicateurs opérationnels.

