Impression 3D résine MSLA : caractéristiques techniques et comparaison avec les procédés SLA pour le prototypage rapide
La pratique moderne du prototypage rapide s’appuie sur plusieurs familles de procédés additives. Parmi elles, l’Impression 3D résine occupe une place particulière pour les prototypes à haute fidélité esthétique et géométrique. La Technologie MSLA (Masked Stereolithography Apparatus) se distingue par l’emploi d’un écran LCD pour masquer une source de lumière UV et durcir la résine photo-polymère couche après couche. Cette approche contraste avec la stéréolithographie SLA traditionnelle, où un laser trace chaque contour, et avec le DLP, qui utilise un projecteur numérique. Les différences essentielles se retrouvent dans la résolution d’impression, la vitesse de fabrication et la gestion des volumes d’impression.
Sur la forme, la MSLA présente un avantage pragmatique : la durée d’exposition d’une couche ne dépend pas du parcours d’un faisceau mais de la seule hauteur totale à traverser pour la couche, ce qui garantit un temps stable par couche. Ce point devient déterminant lorsque plusieurs pièces sont imprimées simultanément, car la MSLA permet d’augmenter le rendement sans allonger proportionnellement la durée totale. En pratique, pour un plateau chargé de petites pièces répétitives, la vitesse de fabrication peut dépasser celle d’une SLA basée sur laser, particulièrement lorsque la densité de pièces augmente 📈.
La résolution d’impression horizontale en MSLA dépend de la densité de pixels de l’écran LCD utilisé. Les écrans 4K apportent aujourd’hui une finesse notable, mais le coût de ces composants doit être pris en compte dans l’évaluation économique d’un parc d’imprimantes. À l’inverse, la SLA laser offre une résolution basée sur le diamètre focal du faisceau, ajustable via optique et galvanomètres, ce qui évite l’effet d’escalier inhérent aux pixels. Le choix entre ces procédés réside donc dans un arbitrage entre coût, résolution souhaitée et volume de production.
Les contraintes matérielles sont aussi différentes. Les imprimantes MSLA partagent la majeure partie des Matériaux photopolymères utilisés en SLA : résines standards, résines flexibles, résines résistantes ou spécifiques (dentaire, biocompatible). Néanmoins, la sensibilité aux UV impose un soin particulier dans la conservation et le post-traitement. Le durcissement UV final reste une étape commune : nettoyage de la pièce, puis exposition contrôlée pour stabiliser les propriétés mécaniques et la précision dimensionnelle. Cette phase influence fortement la qualité finale et la reproductibilité entre lots.
La comparaison vaut aussi pour la robustesse des pièces. Les résines peuvent paraître fragiles en l’état brut ; leur formulation varie pour répondre à des exigences de précision dimensionnelle ou de résistance mécanique. Pour un prototype esthétique, la MSLA reste un excellent compromis coût/qualité. Pour une pièce devant subir des tests mécaniques exigeants, d’autres familles comme le SLS ou le MJF sont préférables, mais à coût plus élevé. En synthèse, la Technologie MSLA est pertinente pour des prototypes détaillés à volumes faibles ou moyens, avec un très bon rapport qualité-prix et des temps de cycle souvent supérieurs à la SLA classique, surtout sur des impressions groupées. Insight : la MSLA transforme la rentabilité du prototypage quand les séries de petite taille deviennent la norme.
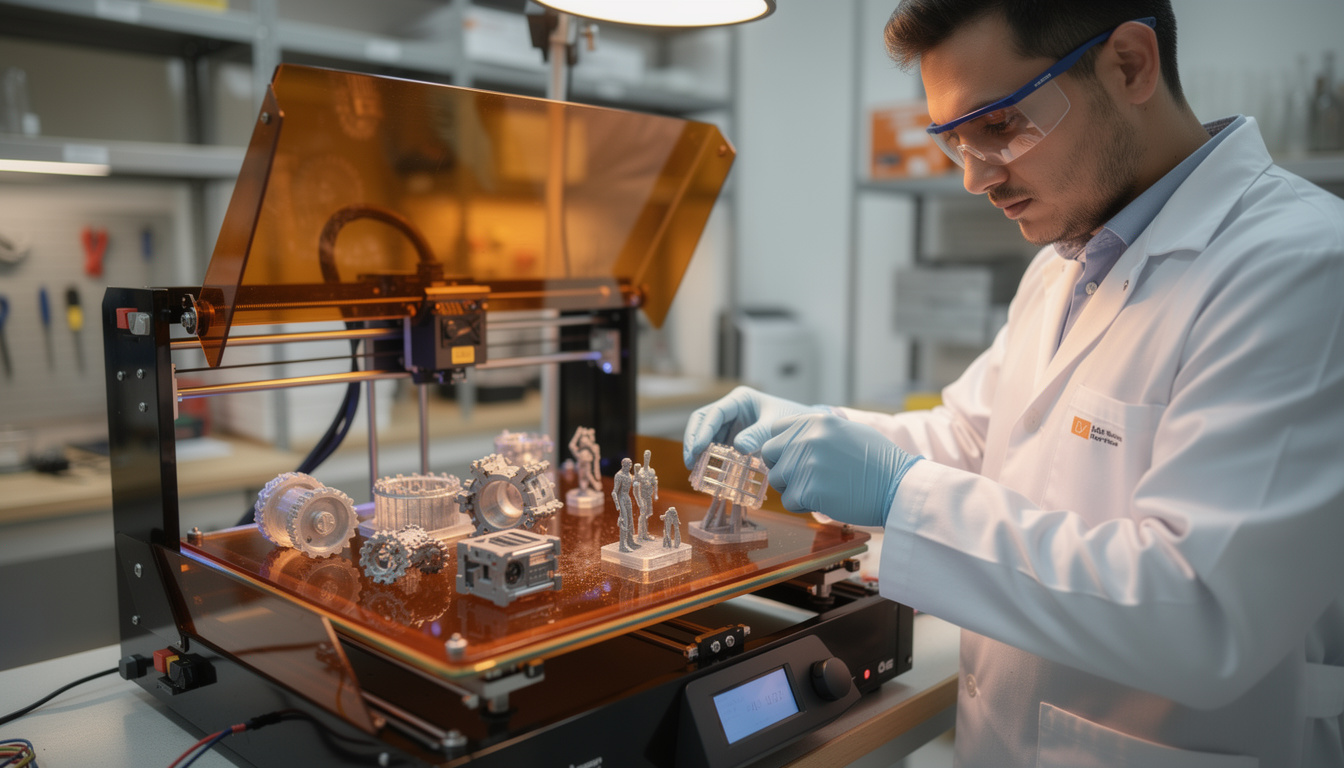
Matériaux photopolymères et post-traitement : optimiser la précision dimensionnelle et la durabilité des prototypes
Propriétés des résines et choix selon l’usage
Le choix des Matériaux photopolymères dicte la performance d’un prototype. Les résines standard conviennent pour les pièces conceptuelles et l’esthétique, tandis que les formulations renforcées permettent des tests fonctionnels limités. Des résines spécialement conçues pour le dentaire ou la bijouterie garantissent des tolérances fines et une finition lisse. Le caractère hydrosensible ou la perte de flexibilité avec le temps sont des paramètres à considérer selon l’environnement d’utilisation.
Les contraintes de fabrication imposent des choix pragmatiques : une résine rigide donnera une excellente précision géométrique mais peut se fissurer sous contrainte. À l’inverse, une résine souple autorise des essais d’assemblage mais compromet la netteté des détails fins. Pour un atelier prototypage souhaitant valider un mécanisme d’emboîtement, il est logique de tester simultanément plusieurs formulations, afin de confronter précision dimensionnelle et performance mécanique.
Durcissement UV et contrôle qualité
Le durcissement UV est l’étape déterminante pour stabiliser la pièce. Un protocole insuffisant peut entraîner des déformations postérieures, une variation de couleur ou une perte de rigidité. Le temps d’exposition, l’intensité de la source et la température ambiante doivent être calibrés pour chaque résine. Des équipements de post-curing dotés de plateaux tournants et de sources UV homogènes offrent une reproductibilité accrue.
Un contrôle qualité standardisé inclut la mesure de la précision dimensionnelle à l’aide de dispositifs métrologiques simples (pieds à coulisse, micromètre) et de scans 3D pour les géométries complexes. L’intégration de ces étapes dans le protocole interne permet de détecter des dérives liées à la variabilité de résine ou à un vieillissement d’écran LCD, garantissant ainsi des lots comparables.
Cas pratique : atelier fictif et protocole de validation
La petite entreprise fictive « Atelier Nova » illustre la démarche. Pour un prototype d’ergonomie d’un boîtier électronique, la décision fut de combiner une résine standard pour validation esthétique et une résine renforcée pour essais de montage. Après impression en Technologie MSLA, chaque pièce passa par un nettoyage à l’alcool isopropylique, suivi d’une séquence de durcissement UV calibrée. Les mesures ont montré des écarts dimensionnels inférieurs à 0,15 mm sur des cotes principales, suffisantes pour le passage en outillage limité.
Ce protocole structuré permet de maintenir un équilibre entre rapidité et fiabilité des prototypes. Insight : maîtriser les Matériaux photopolymères et le durcissement UV est plus stratégique que de chercher la machine la plus chère.
Optimisation des flux de travail et automatisation raisonnée pour le prototypage rapide en MSLA
Architecture du flux : de la CAO au produit durci
Un flux de travail performant s’articule autour de quelques étapes bien contrôlées. D’abord, la modélisation CAO intègre les tolérances et les zones de support. Ensuite la préparation dans le slicer MSLA détermine l’épaisseur des couches, l’orientation et les paramètres d’exposition. Enfin, les phases de nettoyage et de durcissement UV stabilisent la pièce. Chacune de ces étapes peut être source de gain de temps ou d’erreur : l’optimisation consiste à réduire les itérations tout en conservant la rigueur d’évaluation nécessaire au prototypage industriel.
L’automatisation raisonnée vise les tâches répétitives sans éliminer la supervision humaine. Par exemple, des postes semi-automatisés pour le rinçage des pièces réduisent le temps opérateur et augmentent la reproductibilité. La numérisation des fiches de lot et l’archivage des paramètres d’impression facilitent la traçabilité et l’analyse des défauts. Ces pratiques s’intègrent facilement dans une démarche d’amélioration continue et limitent les pertes de matière et de temps.
Échelle vs. complexité : arbitrages à faire
La vitesse de fabrication en MSLA rend viable la production de petites séries, mais des arbitrages demeurent. Augmenter la résolution implique plus de temps par couche et parfois un écran plus coûteux. Multiplier les petites pièces sur un plateau restitue un avantage coup de production, cependant la gestion des supports et la post-inspection deviennent plus lourdes. La décision technique doit donc être corrélée à une analyse économique qui intègre coût des résines, temps opérateur, et valeur du prototype pour le projet.
Un exemple concret : une PME souhaitant valider dix variantes d’un clip de fixation a choisi d’imprimer toutes les variantes en MSLA sur une même journée, puis d’organiser des tests mécaniques successifs. Résultat : gain de temps et coût par itération réduit, par rapport à une sous-traitance externe qui aurait impliqué des délais de plusieurs semaines. Insight : automatiser ce qui peut l’être sans rigidifier le processus permet d’augmenter la cadence tout en conservant la flexibilité conceptuelle.
Applications industrielles et cas d’usage : où la MSLA transforme le processus produit
Secteurs où la Technologie MSLA est pertinente
Plusieurs secteurs tirent un avantage immédiat de l’Impression 3D résine en MSLA. La bijouterie, le modélisme et la figurine recherchent des détails fins et des surfaces sans stries. Le dentaire et les dispositifs médicaux profitent de la haute résolution pour des appareillages sur mesure, avec des résines certifiées. Enfin, l’électronique de consommation utilise la MSLA pour des boîtiers prototypes et des gabarits d’assemblage précalibrés. Dans chacun de ces domaines, la précision dimensionnelle et le rendu de surface sont des critères-clefs.
La MSLA sert aussi d’outil d’accélération pour la validation de design dans l’industrie mécanique légère. Des composants non structurels mais critiques en géométrie peuvent être imprimés en résine pour vérifier l’intégration avant usinage ou moulage. Cette pratique réduit le nombre d’itérations coûteuses sur outillage et accélère la prise de décision produit.
Étude de cas : une startup d’électronique
Une startup fictive spécialisée en capteurs IoT utilisa la MSLA pour valider l’ergonomie et l’intégration d’un boîtier compact. Les équipes ont imprimé cinq itérations en une semaine, évalué l’assemblage avec la carte électronique et mesuré les tolérances d’emboîtement. Le temps de développement a été réduit de 30% par rapport à un processus reposant sur des prototypes fraisés, et les ajustements sur la CAO ont été plus ciblés. Cette expérience montre que la MSLA sert de levier pour accélérer la mise sur le marché sans sacrifier la qualité technique.
Les Applications industrielles incluent aussi la fabrication de pièces pour validation de volume ou pour outillage de production (gabarits, supports, patterns). La reproductibilité des impressions et la vitesse de fabrication permettent d’intégrer la MSLA dans une chaîne produit où les délais courts sont essentiels. Insight : la MSLA devient un vecteur stratégique lorsque le besoin d’itération fréquente prime sur la production en masse.
Évolutions techniques attendues et critères de choix pour bâtir une stratégie de prototypage en 2026
Tendances technologiques et attentes réalistes
Depuis 2024, la consolidation des technologies résine a progressé : écrans LCD à plus haute densité, résines à propriétés mécaniques améliorées et stations de post-traitement mieux intégrées. En 2026, ces tendances se confirment avec des baisses de coût sur les composants critiques et une meilleure disponibilité de résines spécialisées. Toutefois, il est important d’adopter une lecture lucide : la MSLA n’est pas une solution universelle et sa démocratisation ne signifie pas la disparition des autres procédés comme le SLS ou la DMLS lorsqu’il s’agit de pièces structurelles ou métalliques.
Les critères de sélection pour une entreprise restent pragmatiques : nature de la pièce, tolérances requises, fréquence d’itération, budget d’investissement et compétences internes. Un bureau d’études orienté sur l’ergonomie et l’esthétique privilégiera la MSLA ; une unité voulant produire des pièces fonctionnelles en volume penchera vers MJF ou SLS. La clé est d’aligner la technologie avec l’objectif métier, et non l’inverse.
Plan d’action recommandé pour une adoption mesurée
Plusieurs étapes structurent une stratégie durable : définir des cas d’usage prioritaires, calibrer un protocole d’essai (impression, post-traitement, mesures), évaluer les coûts réels par itération et organiser la formation des opérateurs. Un pilote de quelques mois permet de mesurer l’impact réel sur les délais de développement et d’ajuster l’investissement. Enfin, la documentation des paramètres et des retours terrain nourrit une base de connaissances indispensable pour reproduire les succès.
Pour conclure cette section sans conclure l’article, il convient de retenir un point central : la Technologie MSLA offre aujourd’hui un compromis tangible entre coût, précision dimensionnelle et vitesse de fabrication, utile aux organisations cherchant à accélérer leurs cycles d’innovation. Insight : choisir la MSLA, c’est choisir une méthode qui privilégie l’itération rapide et la qualité visuelle, à condition d’intégrer des protocoles de post-traitement rigoureux et une sélection réfléchie des Matériaux photopolymères. 😊

