Comprendre la fusion laser sur lit de poudre : enjeux industriels et fonctionnement
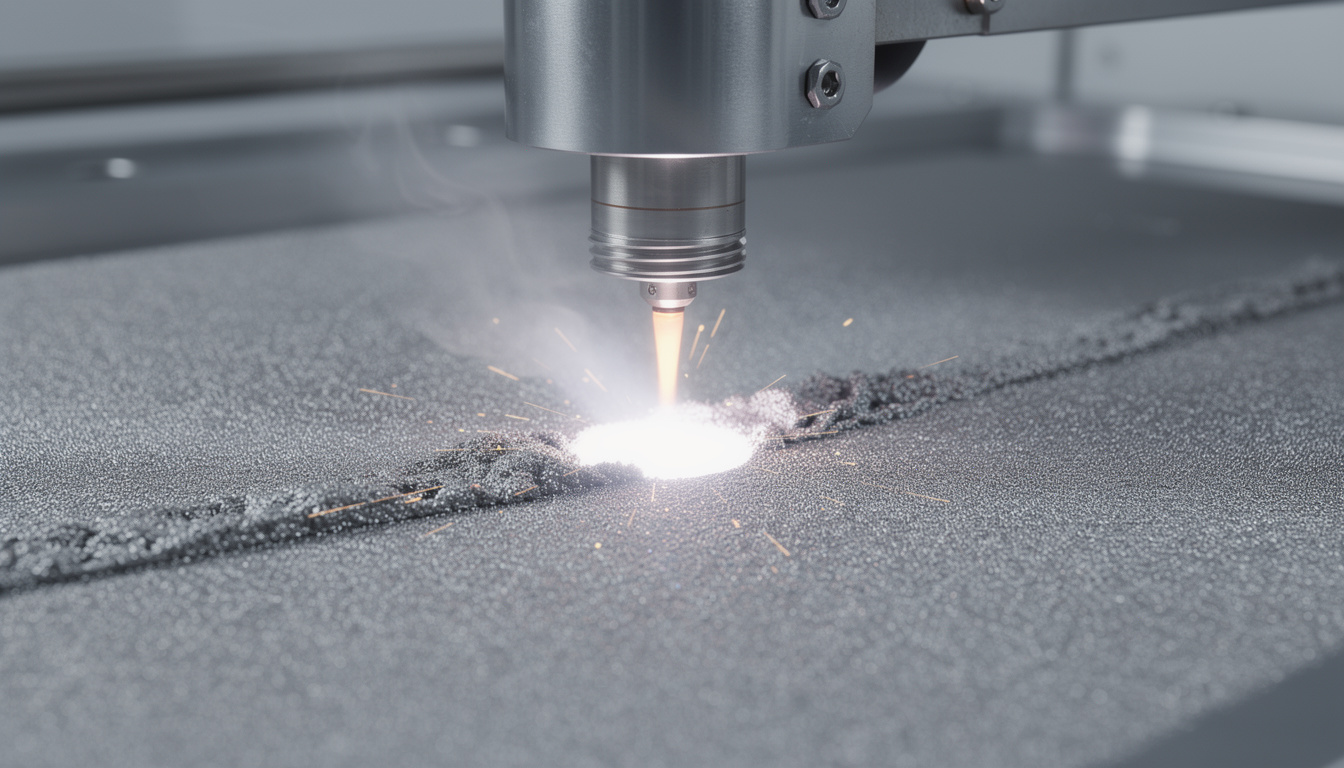
Quand on évoque la fabrication additive dans le domaine métallique, la fusion laser sur lit de poudre tient une place centrale. Je pose d’abord le cadre technique : une cuve est remplie de poudre métallique, une couche est étalée, puis un laser balaie le profil à fusionner. Le processus se répète couche par couche jusqu’à obtention de la pièce. Ce principe paraît simple, mais il cache des enjeux industriels lourds, tant en termes de contrôle qualité que d’optimisation de la production.
Sur le plan opérationnel, la première difficulté rencontrée par une PME qui se lance réside dans la maîtrise du flux de matière. La poudre métallique n’est pas un consommable anodin : sa distribution granulométrique, son état d’oxydation et la composition chimique influencent directement la fusion et la densité finale. J’ai souvent observé dans des ateliers que ce sont des détails anodins — humidité résiduelle, temps de stockage — qui provoquent des variabilités importantes d’une série à l’autre. ⚠️
Au niveau de la configuration machine, le réglage du laser (puissance, vitesse de balayage, diamètre du faisceau) et la stratégie de remplissage (type de hachures, recouvrements) déterminent l’efficacité thermique. Ces paramètres sont la base d’une optimisation paramétrique réussie : ils doivent être adaptés au matériau et au type de pièce. J’explique souvent le mécanisme en revenant à la physique thermique : une surpuissance favorise l’évaporation et la formation de cratères, tandis qu’une puissance insuffisante génère des zones insuffisamment fusionnées. La bonne maîtrise conduit à des pièces denses, aux propriétés mécaniques reproductibles.
Un autre enjeu industriel majeur est la traçabilité. Pour industrialiser la impression 3D métal, il faut bâtir une chaîne de donnée qui relie l’origine de la poudre, les paramètres machine utilisés, les contrôles non destructifs et les mesures mécaniques réalisées. Cette traçabilité facilite l’analyse en cas de non-conformité et accélère l’itération technique. Dans ma pratique, une PME qui investit sur les outils de monitoring (caméras thermiques, capteurs de puissance laser, enregistrement des gaz) réduit de manière tangible les temps d’arrêt et les taux de rebut.
Pour le lecteur entrepreneur, la question clé est : comment passer d’un prototype prometteur à une production stable ? La réponse nécessite une double approche : technique (maîtrise des paramètres et de la poudre) et organisationnelle (procédures qualité, formation des opérateurs). Une anecdote concrète : une entreprise fictive, Atelier NovaForge, a vu ses taux de pièces conformes passer de 60 % à 92 % après six mois d’efforts sur le stockage de la poudre et l’automatisation de l’étalement de couche. Cet exemple montre qu’il ne suffit pas d’une machine coûteuse; il faut orchestrer un ensemble d’éléments pour assurer la robustesse. 🔍
En résumé, la fusion laser sur lit de poudre impose une vision industrielle complète où chaque maillon — poudre, machine, paramétrage, opérateur — compte. La prochaine section explore plus précisément les enjeux métallurgiques et la manière dont la microstructure influence les performances.
Processus thermique et dynamique du bain de fusion
La fusion locale provoque des gradients thermiques extrêmement élevés. Le bain de fusion évolue en quelques millisecondes, et sa dynamique conditionne la solidification. Comprendre cette dynamique, c’est comprendre pourquoi des défauts technologiques apparaissent et comment les limiter.
Insight clé : la physique du bain de fusion est au cœur de toute optimisation durable.
Microstructure et métallurgie : comment la fusion influence les propriétés mécaniques
La métallurgie liée à la fabrication additive ne se réduit pas à une simple fusion suivie d’une solidification. La vitesse de refroidissement, la fréquence de répétition du faisceau laser et le profil thermique induisent des microstructures spécifiques — souvent très différentes de celles obtenues par fabrication traditionnelle. J’expose ici, avec exemples, comment ces structures dictent les propriétés mécaniques.
Dans un acier inoxydable maraging, par exemple, la rapidité de solidification conduit à une finesse de grain et à une distribution d’alliages solide en solution. Cela peut améliorer la résistance mais réduire la ductilité si le traitement post-process n’est pas adapté. À l’inverse, pour des alliages à base de titane, la formation de phases métastables pendant le refroidissement peut créer des zones durs et fragiles si le cycle thermique est mal contrôlé. 🔬
Un cas concret observé chez Atelier NovaForge : la production d’une pièce aéronautique en superalliage nickel avait des fissures intergranulaires après essais thermiques. L’analyse microstructurale a montré une ségrégation locale d’éléments lourds provoquant des fragilités. La solution a combiné une modification des paramètres de balayage (pour réduire les gradients thermiques) et un traitement thermique de stabilisation. Le résultat : une homogénéisation de la microstructure et une amélioration mesurable des essais de fatigue.
Il est essentiel de lier la microstructure aux essais réels. Les tests mécaniques — traction, fatigue, impact — ne sont pas une formalité : ils valident la pertinence des ajustements. Pour les petites séries, une stratégie efficace consiste à coupler essais destructifs sur pièces témoins et contrôles non destructifs (CT-scan, ultrasons). Cela permet d’anticiper des anomalies avant qu’elles n’affectent la chaîne logistique.
Une autre dimension souvent négligée est l’effet des paramètres de post-traitement. Les traitements thermiques, le dépliage de contraintes et l’usinage de finition influencent autant la tenue mécanique que la microstructure initiale. Par exemple, un traitement de revenu spécifique peut transformer une microstructure martensitique trop dure en une phase plus homogène et ductile.
Pour conclure cette section : la maîtrise métallurgique ne se décrète pas, elle se construit par itérations mesurées entre essais, caractérisation et ajustement paramétrique. La clef est d’établir des corrélations solides entre microstructure et propriétés mécaniques. Insight clé : sans compréhension fine de la métallurgie, la production reste vulnérable aux défauts technologiques.
Optimisation paramétrique : méthodes, outils et retours d’expérience
L’optimisation paramétrique est au cœur de l’industrialisation de la fusion laser. Elle consiste à identifier, valider et verrouiller des jeux de paramètres qui garantissent densité, répétabilité et performances. J’expose ici une méthode pragmatique, illustrée par des retours d’expérience terrain.
La démarche démarre par une cartographie des paramètres critiques : puissance laser, vitesse de balayage, épaisseur de couche, stratégie de hachures et flux de gaz. Ensuite vient la phase expérimentale, souvent organisée en plans d’expériences (DoE) qui permettent de quantifier l’impact de chaque variable. Chez Atelier NovaForge, un DoE sur trois facteurs a réduit les cycles d’essais de moitié et mis en évidence des interactions non intuitives entre vitesse et recouvrement de hachures.
Un point pragmatique : il est tentant de chercher un réglage universel. En pratique, il faut accepter des jeux de paramètres par famille de pièces et par matériau. Pour des composants minces, la stratégie privilégiera la chaleur contrôlée pour éviter la déformation. Pour des blocs massifs, l’accent sera mis sur la dissipation thermique pour limiter la porosité. Cette segmentation facilite l’automatisation des recettes machine et réduit les temps de qualification.
Les outils modernes aident beaucoup : simulation thermique, modèles de dépôt et apprentissage machine permettent d’explorer des espaces paramétriques larges sans multiplier les essais physiques. Néanmoins, la simulation n’est pas une panacée : elle doit être confrontée aux mesures réelles. Une anecdote : une simulation de NovaForge prédisait une densité optimale pour une puissance donnée ; en production, l’oxydation de la poudre a faussé le résultat, rappelant l’importance de données d’entrée fiables.
Enfin, la mise en place d’une boucle de rétroaction est décisive. En enregistrant systématiquement les paramètres et en corrélant avec les contrôles (imagerie in-situ, CT-scan), il devient possible de créer des règles de décision automatiques. Cela s’inscrit dans une vision de production robuste et numérique, en cohérence avec une stratégie e-business qui valorise la qualité constatée par les clients.
Insight clé : l’optimisation paramétrique se gagne à l’intersection de l’expérimentation structurée, de la simulation et d’une rigoureuse gouvernance des données.
Défauts technologiques et contrôle qualité : diagnostic et réponses opérationnelles
Les défauts technologiques dans la fusion laser sur lit de poudre prennent plusieurs visages : porosité, fissures, inclusion, déformations. L’identification rapide et la mise en œuvre de contre-mesures constituent le cœur du contrôle qualité. Dans cette section, je détaille les diagnostics courants et des réponses opérationnelles basées sur des situations réelles.
La porosité s’observe souvent sous deux formes : pores fermés liés à une solidification rapide ou pores de keyhole dus à une évaporation excessive. Le diagnostic s’appuie sur des CT-scans et des coupes métallographiques. Pour corriger la porosité, les stratégies incluent l’ajustement de la densité énergétique linéique et l’amélioration de la distribution de poudre. Chez NovaForge, la réduction de 30 % des pores s’est obtenue en réduisant le recouvrement de hachures et en améliorant la filtration de la poudre. ✅
Les fissures thermiques, liées aux contraintes résiduelles, exigent souvent des changements de stratégie thermique : variation de l’ordre de balayage, préchauffage de la plate-forme, ou traitements thermiques post-impression. Un exemple : une pièce d’outillage a montré des fissures à froid après trempe ; l’analyse a révélé une accumulation de contraintes due à des passes répétées dans la même zone. La solution a été de moduler la séquence de balayage pour répartir la chaleur.
Le contrôle qualité ne se limite pas à la détection : il comprend la prévention. La maintenance des machines, la qualification des lots de poudre et la formation continue des opérateurs réduisent significativement les incidents. J’insiste sur le fait que la culture qualité doit être opérationnelle : protocoles clairs, enregistrements systématiques, et audits réguliers.
Enfin, la communication avec le client final est stratégique. Informer sur les limites technologiques et proposer des tests pilotes renforce la confiance. Un cas pratique : NovaForge a proposé à un client aéronautique une série pilote accompagnée d’un dossier complet (traçabilité poudre, paramètres machine, CT-scan, essais mécaniques). Le dossier a permis d’obtenir une homologation plus rapide et d’instaurer une relation de confiance.
Insight clé : un contrôle qualité efficace conjugue diagnostic technique, actions préventives et documentation traçable pour transformer la production additive métallique en processus industriel fiable.
Intégration industrielle et stratégie d’entreprise : comment la fabrication additive change la chaîne de valeur
La question centrale pour un entrepreneur est rarement purement technique : comment intégrer la fabrication additive métallique dans une offre commerciale durable ? J’aborde ici les dimensions stratégiques, organisationnelles et économiques, en m’appuyant sur l’exemple fil rouge de NovaForge.
Au départ, NovaForge considérait l’impression 3D métal comme un levier marketing. Rapidement, il est apparu que la valeur réelle venait de la capacité à offrir des pièces certifiées et reproductibles. Pour y parvenir, l’entreprise a structuré des processus : qualification matériaux, standardisation des paramètres, intégration d’outils de contrôle qualité et montée en compétence du personnel. Ces étapes ont demandé un investissement organisationnel, mais ont permis d’accéder à des marchés plus exigeants (aéronautique, médical).
Une stratégie judicieuse consiste à définir des offres modulaires : prototypage rapide, petites séries avec qualification standard, et production industrielle avec surveillance renforcée. Cela permet de couvrir différents segments sans diluer la capacité opérationnelle. NovaForge a mis en place des contrats-cadres où chaque lot est accompagné d’un dossier technique et d’un plan de contrôle — gage de confiance pour les clients exigeants.
Sur le plan économique, il faut raisonner en coût global : machine, poudre, temps opérateur, post-traitement, rebuts. La rentabilité passe par l’optimisation des paramètres (réduisant les rebuts), l’automatisation des flux et la réduction des temps non productifs. Une anecdote financière : en repensant la logistique interne et en automatisant le dépotage, NovaForge a réduit de 18 % son coût par pièce sur une série de 200 unités.
Technologiquement, l’intégration numérique est essentielle. Le lien entre ERP, PLM et les journaux de machine rend la traçabilité automatique et ouvre la voie à des services à valeur ajoutée (certificats numériques, maintenance préventive, optimisation continue). Cette approche s’inscrit parfaitement dans une vision de business digital structurée et durable, loin des promesses de croissance instantanée.
Pour conclure, l’intégration industrielle de la fusion laser sur lit de poudre nécessite une stratégie claire, des processus robustes et une vision long terme. Le chemin conduit de l’essai technique au modèle économique viable, avec la métallurgie, l’optimisation paramétrique et le contrôle qualité comme piliers. Insight clé : la fabrication additive devient un avantage compétitif quand elle est maîtrisée techniquement et intégrée stratégiquement.

